

Fallstudie zur positiven Druck-pneumatischen Transportung von Kohlepulver für eine Kohlechemieunternehmen in Yulin, Shaanxi
Dieser Artikel präsentiert eine detaillierte Fallstudie eines positiven Drucklufttransports von pulverisierten Kohle für ein chemisches Kohleunternehmen in der Stadt Yulin, Provinz Shaanxi. Das Projekt wurde erfolgreich von Shandong Headpowder Engineering Co., Ltd. umgesetzt, einem führenden Anbieter von Materialhandlingslösungen. Der folgende Inhalt erläutert den Projekthintergrund, technische Herausforderungen, Systemdesign, Ausrüstungsauswahl und betriebliche Ergebnisse. Es dient als Referenz für Fachleute in der chemischen Kohleindustrie, die zuverlässige Materialtransportsysteme benötigen.
Projektübersicht und Hintergrund
Die Region Yulin in der Provinz Shaanxi ist eine der wichtigsten chemischen Kohleindustriestätten Chinas. Der Kunde, ein großes chemisches Kohleunternehmen, benötigte ein hocheffizientes und sicheres System zur Transportierung von pulverisierten Kohle von Lageranlagen zu nachgeschalteten Reaktoren. Bestehende mechanische Transportsysteme litten unter Staublecks, hohen Wartungskosten und begrenztem Transportabstand. Um diese Probleme zu lösen, suchte der Kunde ein positives Drucklufttransportsystem für pulverisierte Kohle, das feine, abrasierende und potenziell explosive Materialien bewältigen kann. Shandong Headpowder Engineering Co., Ltd. wurde aufgrund seiner bewährten Erfahrung im Transportsystembau von chemischer Kohle und Pulvertransportsystemen ausgewählt.
Technische Herausforderungen und Anforderungen
Pulverisierte Kohle hat typischerweise Partikelgrößen unter 200 Mesh, was sie anfällig für Agglomeration, Segregation und statische Elektrizitätsbildung macht. Das Transportsystem musste unter positiver Druck arbeiten, um Lufteintritt zu verhindern und einen stabilen Fluss zu gewährleisten. Zudem gilt die Kohledust als brennbar, was strenge Explosionsschutzstandards erfordert. Der Kunde vorschrieb eine Transportskapazität von 15 Tonnen pro Stunde über eine Distanz von 350 Metern mit mehreren Biegungen. Das System musste außerdem mit bestehenden Kohlemühlenausgängen und Lagerbehältern integriert werden. Das Engineering-Team von Headpowder führte eine gründliche Site-Untersuchung und Materialanalyse durch, um eine maßgeschneiderte Lösung zu entwickeln.
Systemdesign und wichtige Komponenten
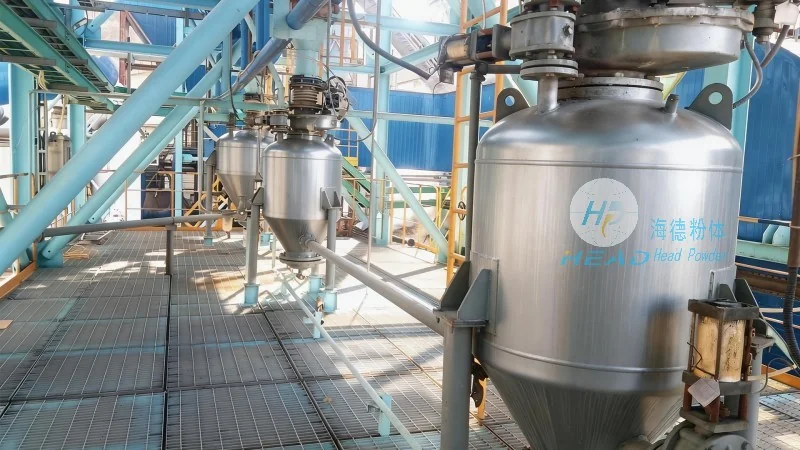
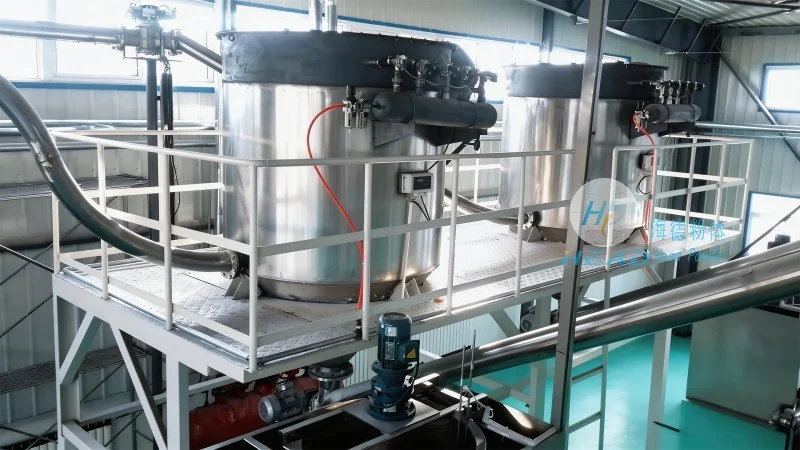
Der Kern der Lösung war ein positives Drucklufttransportsystem in dichtphasiger Struktur. Im Gegensatz zum diluierten Transportsystem verwendet die dichtphasige Technologie niedrigere Luftgeschwindigkeiten und höhere Material zu Luft-Verhältnisse, was Verschleiß und Energieverbrauch reduziert und einen stabilen Fluss gewährleistet. Das System umfasste einen rotierenden Luftschloss-Feeder, einen Druckbehälter, ein Transportschlauch mit widerstandsfähigen Biegungen und einen Sackfilter-Empfänger. Der Druckbehälter war mit konischem Boden und Fluidisierungsnozzles ausgestattet, um eine vollständige Entleerung zu gewährleisten. Die Schlauchanordnung minimierte scharfe Kurven und verwendete lange Radius-Biegungen mit Keramikfliesen, um die Lebensdauer zu verlängern. Alle Komponenten wurden so ausgewählt, dass sie ATEX oder ähnliche Explosionsschutzstandards erfüllen.
Materialhandhabung und Transportleistung
Während der Inbetriebnahme zeigte das System exzellente Leistung. Der positive Drucklufttransports von pulverisiertem Kohle erreichte eine konstante Durchsatzrate von 15,2 Tonnen pro Stunde bei einem Transportsdruck von 0,25 MPa. Das Luft-Material-Verhältnis wurde optimiert auf 1,5:1, deutlich niedriger als bei herkömmlichen diluierten Systemen. Dadurch sank der komprimierte Luftverbrauch um 30% im Vergleich zum vorherigen System des Kunden. Die Transportsgeschwindigkeit blieb zwischen 6 und 8 Metern pro Sekunde, was effektiv Blockaden im Rohr und eine Verminderung von Staubbildung verhinderte. Das System arbeitete mit einem Geräuschentwicklung unter 85 dB am Silospitze, was den Arbeitsplatzsicherheitsvorschriften entspricht.
Integration mit dem chemischen Kohletransportprozess
Das chemische Kohlematerialtransportsystem wurde nahtlos in die bestehende Produktionslinie integriert. Die pulverisierte Kohle wurde über einen rotierenden Ventilator vom Mühlen in den Druckbehälter transportiert und anschließend in einen 1000 m³ großen Lagerbehälter gegeben. Vom Behälter wurde die Kohle weiterhin über einen separaten Transportschnitt verbreitet, um Gasreaktoren zu erreichen. Das Steuerungssystem nutzte einen PLC mit Fernüberwachungsoptionen, sodass die Operator den Förderraten anpassen und Druck, Temperatur und Fluss in Echtzeit überwachen konnten. Das System enthielt auch eine Stickstoffentlüftungsfunktion für Notstopps, um Sicherheit während der Wartung zu gewährleisten. Das gesamte Pulvertransportsystemingenieurwesen umfasste Design, Fertigung, Installation und Inbetriebnahme innerhalb eines 6-monatigen Zeitraums.
Betriebssicherheit und Explosionsschutz
Aufgrund der brennbaren Eigenschaft der pulverisierten Kohle waren mehrere Sicherheitsmerkmale im Transportsystem integriert. Der Druckbehälter und der Schlauch waren mit Rissklappen und Druckentlastungsventilen ausgestattet. Der Sackfilter verwendete antistatische Filtermedien und einen Gleichrichtsystem, um statische Ladungen zu entfernen. Ein Sauerstoffanalysator überwachte kontinuierlich die innere Atmosphäre, und die Injektion von inertem Gas wurde automatisch ausgelöst, wenn der Sauerstoffgehalt über 8% lag. Das System enthielt auch ein Suppressionssystem mit Wassernebel bei kritischen Punkten. Diese Maßnahmen sorgten für die Einhaltung von GB 50016 und ähnlichen internationalen Standards für brennbare Staubbehandlung. Das Sicherheitsteam des Kunden führte eine HAZOP-Studie durch und bestätigte, dass das Risiko auf ein akzeptables Niveau gesenkt worden war.
Wartung und langfristige Zuverlässigkeit
Eine der Hauptvorteile des dichtphasigen Transportsdesigns ist seine geringe Wartungsanforderung. Die keramikbeklebten Biegungen haben eine voraussichtliche Lebensdauer von mehr als 5 Jahren unter normalen Betriebsbedingungen. Der rotierende Luftschloss-Feeder verwendet austauschbare Verschleißschalen, und die Fluidisierungsnozzles des Druckbehälters sind aus Edelstahl gefertigt, um Korrosion zu vermeiden. Das Steuerungssystem gibt vorhersagende Wartungsalarme basierend auf Druckabfallveränderungen und Motorstromtrends. Im ersten Betriebsjahr erreichte das System eine Verfügbarkeit von 98,5%, mit nur geplanten Stilllegungen für Filterwechsel. Der Kunde berichtete von einer Reduzierung der Gesamtwartungskosten um 40% im Vergleich zu den vorherigen mechanischen Transportern.
Projektergebnisse und Kundenfeedback
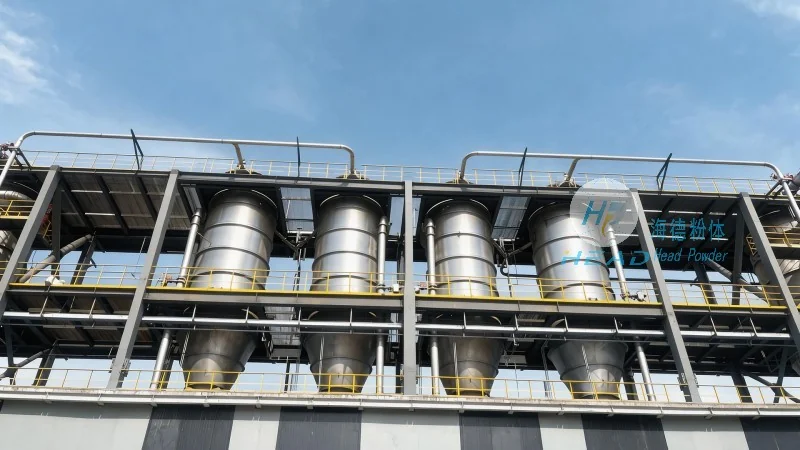
Nach Abschluss wurde das Projekt als erfolgreiches Beispiel für positives Drucklufttransports von pulverisiertem Kohle in der chemischen Kohleindustrie anerkannt. Der Produktionsmanager des Kunden wies darauf hin, dass das System Staublecks eliminierte, die Arbeitsumgebung sauberer machte und den Energieverbrauch um 25% reduzierte. Die Effizienz des chemischen Kohlematerialtransports verbesserte sich, sodass das Unternehmen den Durchsatz erhöhen konnte, ohne den physischen Raum zu vergrößern. Das von Shandong Headpowder Engineering Co., Ltd. bereitgestellte Pulvertransportsystemingenieurwesen wurde wegen seiner technischen Präzision und der reaktiven Nachverkaufsunterstützung gelobt. Der Kunde hat seitdem ein zweites System für eine neue Produktionslinie bestellt.
Unternehmensprofil und Kontaktdaten
Shandong Headpowder Engineering Co., Ltd. hat seinen Hauptsitz in der Provinz Shandong, China. Das Unternehmen spezialisiert sich auf die Design-, Herstellung- und Installation von Drucklufttransportsystemen für eine breite Palette von Pulvern, einschließlich pulverisiertem Kohle, Flugaschen, Zement, petrochemischen Pulvern und Lebensmittelzutaten. Mit über 15 Jahren Erfahrung hat Headpowder mehr als 200 Projekte weltweit abgeschlossen. Das Engineering-Team bietet maßgeschneiderte Lösungen für anspruchsvolle Anwendungen, einschließlich hoher Temperaturen, hohem Druck und explosiver Umgebungen. Für Anfragen zu ähnlichen Projekten wenden Sie sich bitte an den Projektmanager: Herr Zhang. WeChat: 15662777102. Das Team ist bereit, technische Anforderungen zu besprechen und vorläufige Systemdesigns anzubieten.
Schlussfolgerung und zukünftige Perspektiven
Diese Fallstudie zeigt, dass positives Drucklufttransportsystem in dichtphasiger Struktur eine zuverlässige und effiziente Lösung für die Handhabung chemischer Kohlematerialien ist. Das Yulin-Projekt unterstreicht die Bedeutung eines richtigen Systemdesigns, Materialcharakterisierung und Sicherheitsintegration. Shandong Headpowder Engineering Co., Ltd. setzt seine Innovationen im Transportsystemingenieurwesen fort, indem neue widerstandsfähige Materialien und intelligente Steuerungsalgorithmen entwickelt werden. Das Unternehmen ist bestrebt, Kunden bei der Erreichung nachhaltiger und sicherer Produktion zu helfen. Für weitere Informationen wenden Sie sich bitte an Herrn Zhang über WeChat: 15662777102. Headpowder freut sich auf Partnerschaften mit Unternehmen, die fortschrittliche Drucklufttransportsystemtechnologie benötigen.