

Wahl zwischen positiver und negativer Druck für den pneumatischen Transport von Glasfaser-Cellulose:
Bei der Auswahl eines pneumatischen Transportsystems für Glasfaser-Cellulose ist die Wahl zwischen positiver und negativer Druckmethode entscheidend. Beide Systeme bieten unterschiedliche Vorteile und sind für verschiedene Betriebsszenarien geeignet. Die Kenntnis der Betriebsunterschiede, der Ausrüstungsanforderungen und der Materialkompatibilität ist wichtig, um den Transportsprozess zu optimieren und Kosten zu senken.
Überblick über den pneumatischen Transport von Glasfaser-Cellulose
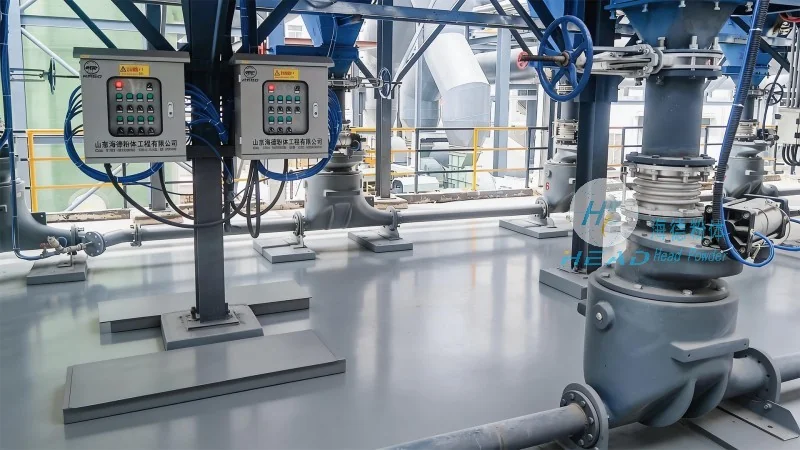
Glasfaser-Cellulose ist ein feines, oft abrasiöses Material, das häufig in verschiedenen industriellen Anwendungen verwendet wird. Der effiziente Transport dieses Materials erfordert ein System, das seine Eigenschaften ohne übermäßige Abnutzung oder Beeinträchtigung der Materialqualität handhaben kann. Pneumatische Transportsysteme liefern eine Lösung, indem sie Luft oder Gas verwenden, um das Material durch einen Leitungsrohr zu bewegen. Die beiden Haupttypen sind positive und negative Drucksysteme, jeder mit eigenen Merkmalen, die ihre Eignung für den Transport von Glasfaser-Cellulose beeinflussen.
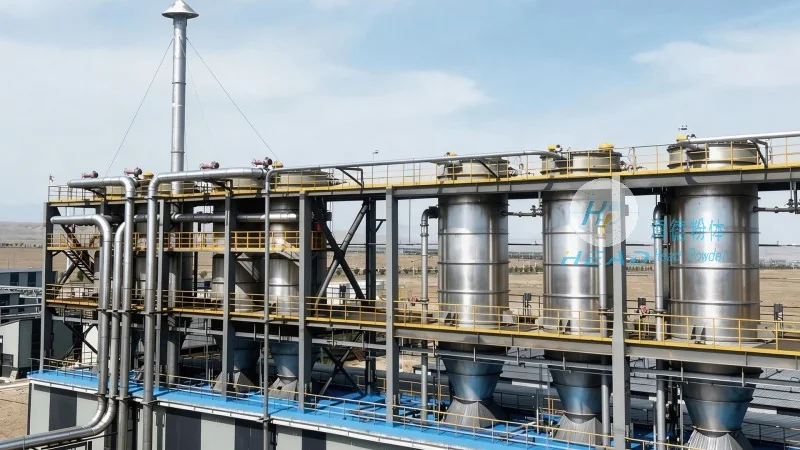
Positiver Druck-Pneumatische Transportsysteme
Positiv druckende Systeme funktionieren, indem sie Luft oder Gas in den Transportschlauch pressen, wodurch ein Druck entsteht, der höher ist als der Umgebungsdruck. Dieser Druck schiebt das Material durch den Leitungsrohr. Für Glasfaser-Cellulose werden positive Drucksysteme typischerweise für kurze bis mittlere Transportstrecken verwendet, wie zum Beispiel den Transport von Material aus einem Lagerhaus zu Verarbeitungsgeräten. Das System umfasst einen Blower oder Kompressor am Eingang, der den notwendigen Druck liefert, um das Material zu bewegen. Diese Methode ist effektiv für Materialien, die nicht besonders empfindlich gegenüber Luftexposition oder Abnutzung sind, da der hohe Druckluft den Verschleiß an Systemkomponenten wie Rohren und Ventilen beschleunigen kann. Die Energieverbrauchskosten der positiven Druck-Systeme sind im Allgemeinen höher aufgrund der ständigen Druckmaintenance, was über die Zeit die Betriebskosten erhöhen kann.
Negativer Druck-Pneumatische Transportsysteme
Negative-Pressursysteme, auch als Vakuum-Systeme bekannt, schaffen ein Vakuum im Förderkanal, um das Material von der Quelle ins System zu ziehen. Die Mischung aus Material und Luft wird anschließend zum Zielort transportiert, wo das Material von der Luft getrennt wird. Für Glasfaserzellulose werden Negative-Pressursysteme oft für längere Distanzen oder wenn das Material von mehreren Punkten abgeholt und an einen zentralen Ort transportiert werden muss, bevorzugt. Das Vakuum wird durch einen Blasebalg oder Ejector am Eingang erzeugt, der das Material durch den Kanal zieht. Diese Methode reduziert das Risiko von Materialauslagerungen und Staubemissionen an der Quelle und eignet sich daher für Materialien, die empfindlich gegenüber Luftexposition sind oder während des Transports eine kontrollierte Umgebung benötigen. Negative-Pressursysteme haben im Vergleich zu Positive-Pressursystemen typischerweise niedrigere Energieverbrauch, da sie bei niedrigeren Druck arbeiten, was zu geringeren Wartungs- und Betriebskosten führen kann.
Unterschied zwischen Positive- und Negative-Pressursystemen
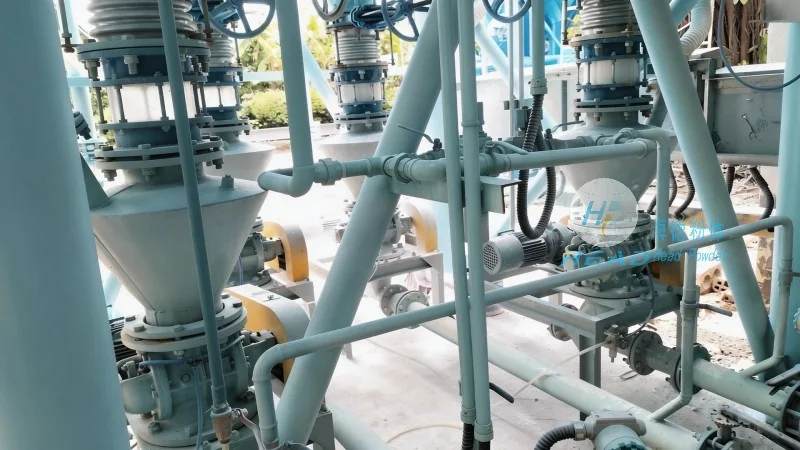
Der Hauptunterschied zwischen Positive- und Negative-Pressursystemen liegt in ihrem Betriebsprinzip: Druck versus Saugkraft. Positive-Pressursysteme nutzen externe Druckkraft, um Material zu bewegen, während Negative-Pressursysteme einen internen Vakuum nutzen, um Material zu ziehen. Dieser Unterschied beeinflusst die Systemkonstruktion, die Ausrüstungswahl und die Betriebsleistung. Für Glasfaserzellulose hängt die Wahl von mehreren Faktoren ab, darunter die Transportdistanz, die Anzahl der Abholpunkte, die Abrasivität des Materials und das gewünschte Niveau der Staubkontrolle. Positive-Pressursysteme eignen sich besser für kurze Distanzen und wenn das Material weniger abrasiös ist oder nicht besonders empfindlich gegenüber Luftexposition ist, da der hohe Druckluft den Komponenten Schäden zufügen kann. Negative-Pressursysteme sind besser geeignet für längere Distanzen und wenn das Material empfindlicher gegenüber Luft ist oder eine Staubbehütung erfordert.
Wichtige Überlegungen bei der Auswahl

Der erste Faktor ist die Transportstrecke. Systeme mit positiver Druckkraft sind in der Regel auf kürzere Strecken beschränkt, da sie an die Druckanforderungen und das Risiko von Systemverschleiß angepasst sind. Systeme mit negativer Druckkraft können längere Strecken effizienter bewältigen, da der Vakuum über weite Strecken ohne signifikante Druckverluste erhalten bleibt. Der zweite Faktor ist die Anzahl der Erfassungspunkte. Systeme mit positiver Druckkraft können durch einen Schlauch oder eine Reihe von Blower mehrere Erfassungspunkte unterstützen, aber dies erhöht die Komplexität und den Kosten. Systeme mit negativer Druckkraft können ebenfalls mehrere Erfassungspunkte handhaben, obwohl der Vakuum über alle Punkte erhalten bleiben muss, was möglicherweise größere Ventilatoren oder Ejectoren erfordern könnte.
Der dritte Aspekt sind die Materialeigenschaften. Glasfaser-Cellulose ist ein feines, abriebfähiges Material, das zu Verschleiß an den Systemkomponenten führen kann. Systeme mit positiver Druckkraft, mit ihrem hohen Luftdruck, können zu schnellerem Verschleiß an Rohren und Ventilen führen. Systeme mit negativer Druckkraft reduzieren durch das Einbringen des Materials ins System den Verschleiß an der Einlass- und Erfassungstechnik. Zudem sind die Staubbildung des Materials und seine Empfindlichkeit gegenüber Luftexposition entscheidend. Systeme mit positiver Druckkraft können mehr Staub in die Umgebung freisetzen, während Systeme mit negativer Druckkraft helfen, den Staub am Ursprung zu kontrollieren. Schließlich ist der Kostenaufwand ein wichtiger Faktor. Systeme mit positiver Druckkraft haben möglicherweise niedrigere Anfangskosten, aber höhere Wartungskosten aufgrund des Verschleißes durch den hohen Luftdruck. Systeme mit negativer Druckkraft haben möglicherweise höhere Anfangskosten aufgrund größerer Ventilatoren oder Ejectoren, aber geringere Wartungskosten, da sie bei niedrigerem Druck arbeiten.
Fazit
Die Wahl zwischen positiver und negativer Druckkraft für den pneumatischen Transport von Glasfaser-Cellulose erfordert eine gründliche Bewertung der Betriebsanforderungen und der Materialeigenschaften. Systeme mit positiver Druckkraft sind ideal für kurze bis mittlere Strecken und wenn das Material weniger abriebfest ist oder nicht stark empfindlich gegenüber Luftexposition ist. Systeme mit negativer Druckkraft eignen sich besser für längere Strecken, mehrere Erfassungspunkte und Materialien, die eine Staubkontrolle benötigen oder empfindlich gegenüber Luft sind. Durch eine sorgfältige Beurteilung dieser Faktoren kann man das am besten geeignete System auswählen, um einen effizienten, kosteneffizienten und zuverlässigen Transport von Glasfaser-Cellulose zu gewährleisten.