

Prinzip und Arbeitsszenarienigenschaften des Pulvertransport-Systems für Tonnenbeutelentleeren
HeadPowder ist ein führendes Unternehmen im Bereich der Pulververarbeitungstechnologie und spezialisiert sich auf die Entwicklung, Herstellung und Lieferung fortschrittlicher Pulvertransport-Systeme für Tonnenbeutelentleeren. Das Unternehmen hat seinen Sitz in Shandong, China, und hat sich als zuverlässiger Partner für Industrien etabliert, die effiziente und zuverlässige Lösungen für die Verarbeitung von Großmengen Pulver benötigen.
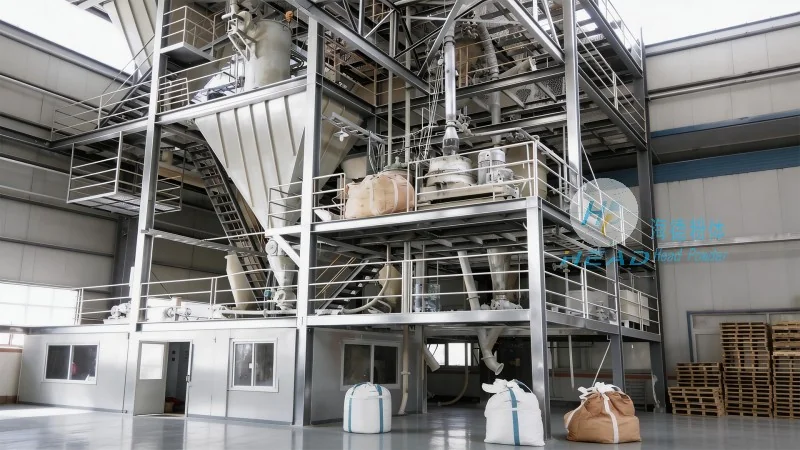
Einführung in Pulvertransport-Systeme für Tonnenbeutelentleeren
Im Kern vieler industrieller Prozesse ist die effiziente Übertragung von Großmengen Pulver aus Lagerbehältern zu Verarbeitungsgeräten entscheidend für die Aufrechterhaltung der Produktivität und der Produktsicherheit. Pulvertransport-Systeme für Tonnenbeutelentleeren adressieren diese Anforderung, indem sie eine nahtlose, automatisierte Lösung für die Handhabung großer Mengen an Pulver bieten. Diese Systeme sind so konzipiert, dass sie die Herausforderungen bei der Entleerung schwere Beutel bewältigen, wie die in der Chemie-, Lebensmittel- und Pharmazeutikindustrie verwendeten, wodurch die Staubbildung minimiert und der Materialfluss optimiert wird.
Funktionsprinzip
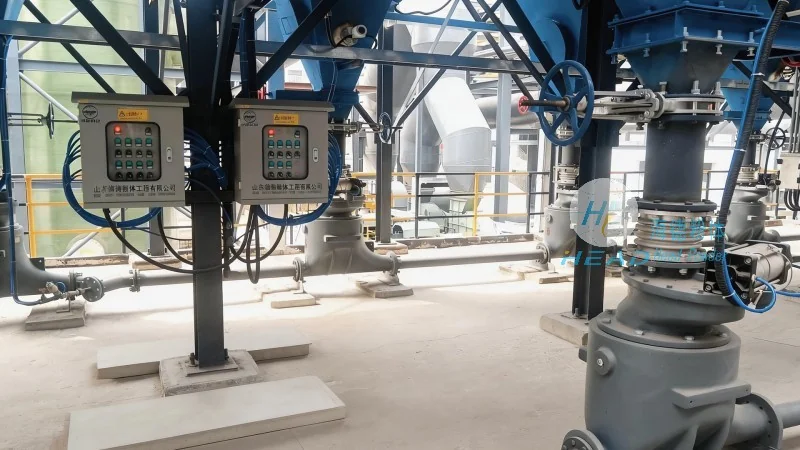
Das Pulvertransport-System für Tonnenbeutelentleeren arbeitet nach dem Prinzip der mechanischen und pneumatischen Integration. Der Prozess beginnt typischerweise mit dem Platzieren eines Tonnenbeutels auf einer Beladeplattform. Ein mechanischer Hebemechanismus hebt dann den Beutel an, während ein pneumatischer Ventil- oder Luftschlosssystem geöffnet wird, um es ermöglichen, dass das Pulver in einen Trichter oder Silo fließt. Das System kann eine Kombination aus Vakuum- oder Druckunterstützter Transportfunktion enthalten, um einen konstanten Materialfluss sicherzustellen. Die wichtigsten Komponenten sind der Beutelöffner, der Trichter mit integrierten Filtern und der Transportrohrleitung, alle so konzipiert, dass sie harmonisch zusammenarbeiten, um einen kontinuierlichen und kontrollierten Pulverfluss zu erreichen. Der Designansatz betont Energieeffizienz und geringe Wartungskosten, was es für langfristige industrielle Anwendungen geeignet macht.
Arbeitsszenarienigenschaften
Die Arbeitsumgebungsmerkmale dieser Systeme sind speziell angepasst, um die vielfältigen Anforderungen der Industrieanwendungen zu erfüllen. In chemischen Fabriken müssen beispielsweise die Systeme eine breite Palette an Pulvern handhaben, von feinen Chemikalien bis hin zu großen Rohstoffen, während sie strenge Sicherheits- und Kontaminationskontrollen gewährleisten. Die Lebensmittelindustrie benötigt Systeme, die hygienisch sind, leicht zu reinigen und den Lebensmittelsicherheitsvorschriften entsprechen. Pharmazeutische Anwendungen erfordern hochreine Handhabung mit Funktionen wie HEPA-Filtern und sterilen Verarbeitungsprozessen, um Kreuzkontamination zu verhindern. Die Vielfalt des Tonnenbeutelentlade-Systems ermöglicht es, sich an verschiedene Arbeitsumgebungen anzupassen, sei es in einer großflächigen Herstellungseinrichtung oder einer kleineren Verarbeitungsanlage. Die Fähigkeit des Systems, unterschiedliche Beutelgrößen und Materialien zu handhaben, verbessert seine Anpassungsfähigkeit weiter und macht es zu einer flexiblen Lösung für verschiedene Betriebsbedürfnisse.
Wesentliche Merkmale und Vorteile
Die Tonnenbeutelentlade-Pulvertransport-Systeme von HeadPowder sind mit mehreren Merkmalen ausgestattet, die ihre Leistung und Zuverlässigkeit erhöhen. Dazu gehören automatische Beutelöffner und -schließmechanismen, die manuelle Arbeit reduzieren und Sicherheit verbessern. Die integrierten Staubabsaugungs- und Filtrationssysteme sorgen dafür, dass die Arbeitsumgebung sauber bleibt und den Umweltvorschriften entspricht. Das modulare Design des Systems ermöglicht einfachen Einbau und Wartung, wobei Komponenten nach Bedarf ersetzt oder erweitert werden können. Darüber hinaus sorgt der Einsatz hochwertiger Materialien und einer robusten Konstruktion für Langlebigkeit und lange Servicelebensdauer. Der energieeffiziente Design minimiert die Betriebskosten und macht es eine kosteneffiziente Lösung für Branchen, die ihre Pulverhandhabungsprozesse optimieren möchten.
Anwendungsszenarien
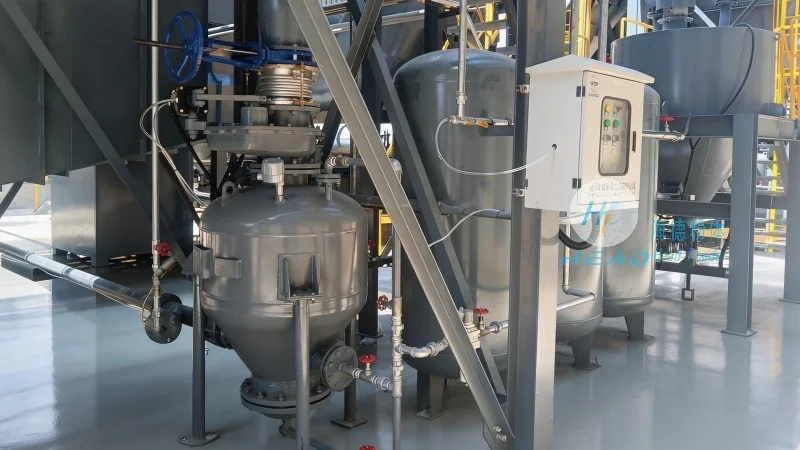
Die Anwendungen der Tonnenbeutelentleerung-Systeme für Pulvertransport sind in mehreren Branchen vorhanden. In der Chemieindustrie werden diese Systeme verwendet, um Rohstoffe wie Kalkstein, Gips und verschiedene chemische Pulver zu handhaben, wodurch deren Übertragung zu Reaktoren und Verarbeitungsanlagen erleichtert wird. Im Lebensmittel- und Getränkebereich werden sie genutzt, um Zutaten wie Mehl, Zucker und Gewürze zu verarbeiten, um eine konstante Versorgung für Produktionslinien sicherzustellen. Die Pharmazie nutzt diese Systeme zur Handhabung aktiver pharmazeutischer Inhaltsstoffe (APIs) und Hilfsstoffe, um die Reinheit und Integrität der Materialien zu gewährleisten. Darüber hinaus werden die Systeme im Agrarsektor verwendet, um Düngemittel und andere große landwirtschaftliche Produkte zu handhaben, was effiziente Landwirtschaftsoperationen unterstützt. Jede Anwendung nutzt die Fähigkeit des Systems, große Mengen zu handhaben und die Materialqualität aufrechtzuerhalten, was zur allgemeinen Betriebseffizienz beiträgt.
Fazit
HeadPowder's Tonnenbeutelentleerung-Systeme für Pulvertransport stellen eine ausgefeilte Lösung für die effiziente Handhabung großer Pulvermengen dar. Durch die Integration von mechanischen und pneumatischen Technologien bieten diese Systeme eine zuverlässige, sichere und kostengünstige Methode für das Entleeren und Transportieren von Pulvern in verschiedenen Industrieumgebungen. Mit Fokus auf Haltbarkeit, Anpassungsfähigkeit und Einhaltung von Branchenstandards bleibt HeadPowder ein vertrauenswürdiger Anbieter von Pulverhandlingsgeräten. Das Engagement des Unternehmens für Innovation und Kundenzufriedenheit sorgt dafür, dass seine Systeme den sich entwickelnden Anforderungen der modernen Industrien entsprechen und Produktivität sowie Qualität bei der Verarbeitung großer Materialien unterstützen.