

Prinzip und Arbeitsszenarienigenschaften des grauen Silo-Pulverförderungssystems
Für industrielle Anwendungen, die den Umgang mit großen Pulvern erfordern, bietet das graue Silo-Pulverförderungssystem von Shandong HeadPowder Engineering Co., Ltd. effiziente und zuverlässige Lösungen. Dieses System ist konzipiert, um den Stofffluss von Lagerbehältern in Verarbeitungs- oder Verpackungsbereiche zu steuern, wodurch eine reibungslose Funktionsweise und minimale Stillstandzeiten gewährleistet werden. Das System integriert fortschrittliche Ingenieurrechnung, um die einzigartigen Herausforderungen beim Umgang mit Pulvern zu bewältigen, wie die Verhinderung von Kalkulation, die Aufrechterhaltung konstanter Flussraten und die Sicherheit in Betriebsumgebungen.
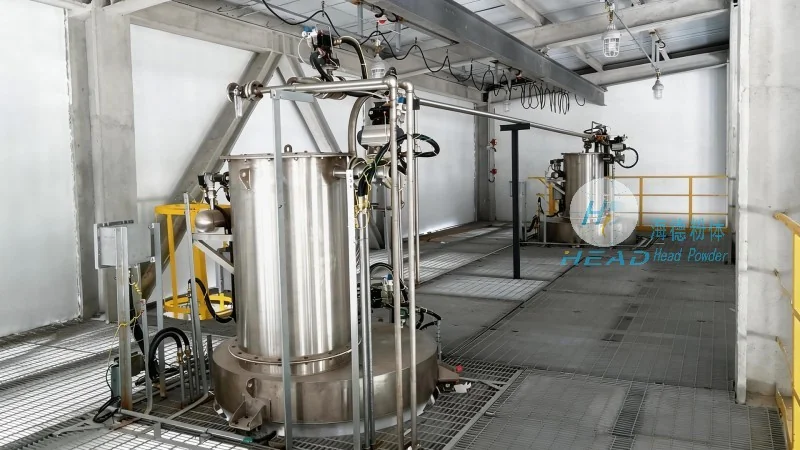
Funktionsprinzip
Das Kernprinzip des grauen Silo-Pulverförderungssystems besteht darin, dass es durch Druckunterschiede und mechanische Kräfte ermöglicht, Pulver über ein Netzwerk von Rohren und Komponenten zu bewegen. Das System besteht typischerweise aus einem Silo, einer Förderanlage (oft ein Schrauben- oder pneumatischer Förderer) und Steuermechanismen, die den Fluss regulieren. Die Förderanlage nimmt Material vom Silo und transportiert es zum gewünschten Zielort. Wichtige Komponenten sind der Trichter, der das Material in den Förderer leitet, der Förderer selbst (der für feste Materialien ein Schraubenförderer sein kann oder für leichtere Pulver ein pneumatisches System), und der Ablademechanismus, der das Material an die nächste Verarbeitungsstufe bringt. Das Steuerungssystem überwacht Druck, Flussrate und andere Parameter, um optimale Leistung zu gewährleisten und Probleme wie Blockaden oder Überlastung zu verhindern.
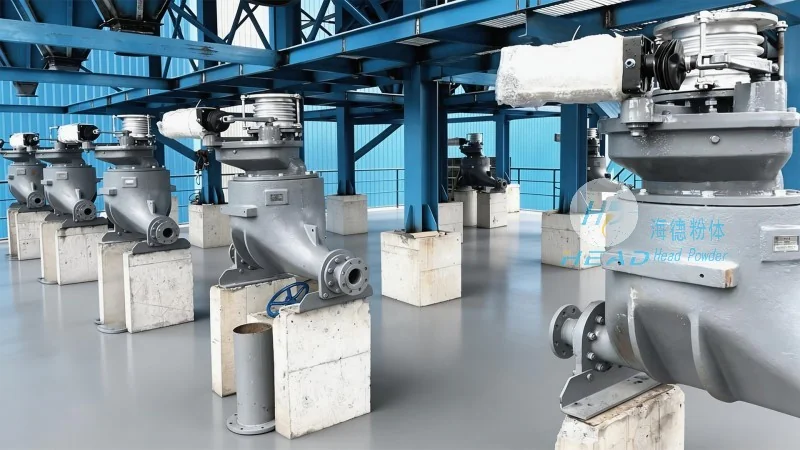
Arbeitsszenarienigenschaften
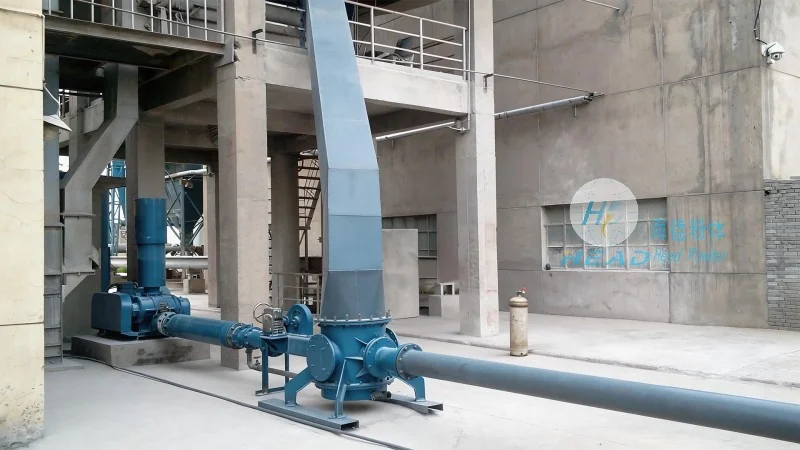
Das graue Silo-Pulverförderungssystem eignet sich besonders für industrielle Umgebungen, in denen große Mengen an Pulvern effizient verarbeitet werden müssen. Häufige Anwendungen sind chemische Anlagen, Lebensmittelverarbeitungsstätten, pharmazeutische Produktion und Bergbauaktivitäten. In diesen Umgebungen ist die Fähigkeit des Systems, eine breite Palette von Pulverarten zu handhaben – von feinen Pulvern wie Zement oder Mehl bis hin zu größeren Materialien wie Kohle oder Mineralien – entscheidend. Der Design des Systems mit seiner robusten Konstruktion und fortschrittlichen Steuerungsfunktionen sorgt dafür, dass es unter harten Bedingungen wie hohen Temperaturen oder korrosiven Umgebungen ohne Beeinträchtigung der Leistung funktioniert. Darüber hinaus ermöglicht die Skalierbarkeit des Systems eine Anpassung an unterschiedliche Produktionsgrößen, von kleinen Betrieben bis hin zu großen Industrieanlagen.
Vorteile und Leistungsmerkmale
Das graue Silo-Pulvertransportsystem der Shandong HeadPowder Engineering Co., Ltd. bietet mehrere Vorteile, die es zur bevorzugten Wahl für Branchen macht, die zuverlässige Pulverbehandlungslösungen benötigen. Ein wichtiger Vorteil ist seine hohe Effizienz im Materialtransport, was die Arbeitskosten senkt und die Gesamtleistung erhöht. Die Fähigkeit des Systems, konstante Flussraten aufrechtzuerhalten, sorgt dafür, dass die nachgeschalteten Prozesse ein stetiges Materialangebot erhalten, Engpässe minimieren und die Betriebskontinuität verbessern. Ein weiterer Vorteil sind die niedrigen Wartungsanforderungen, da verwendete widerstandsfähige Materialien und fortschrittliche Komponenten gegen Abnutzung schützen. Das System enthält auch Sicherheitsfunktionen wie Überlastschutz und Notabschaltmechanismen, um Unfälle zu verhindern und Mitarbeitende zu schützen. Darüber hinaus ermöglicht das modulare Design der Ausrüstung eine einfache Integration mit bestehenden Infrastrukturen, was die Installationzeit und Kosten reduziert.
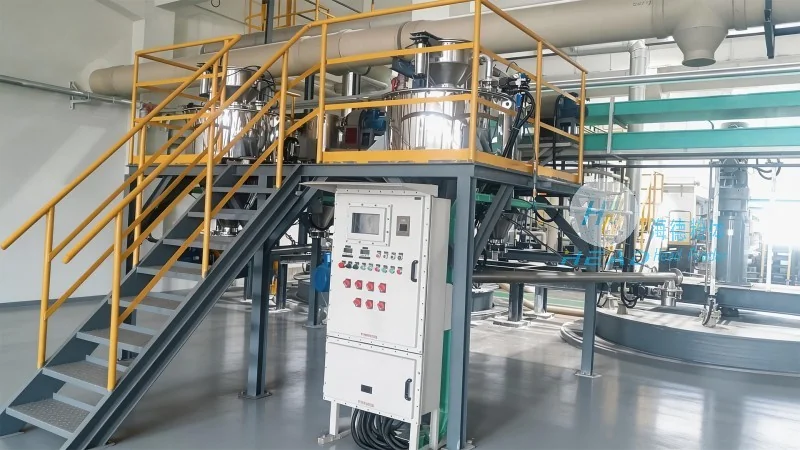
Anwendungsbeispiele
Die Vielfalt des grauen Silo-Pulvertransportsystems wird durch seine Anwendung in verschiedenen industriellen Situationen demonstriert. Beispielsweise kann im chemischen Betrieb das System verwendet werden, um Rohstoffe wie Kalkstein oder Silizium zu Reaktoren zu transportieren, um einen kontinuierlichen Versorgungsstrom für die Produktion sicherzustellen. In einer Lebensmittelverarbeitungsanlage kann es Zutaten wie Zucker oder Mehl von Lagerbehältern zu Misch- und Verpackungslinien transportieren. In einem pharmazeutischen Herstellungsbetrieb kann das System aktive pharmazeutische Inhaltsstoffe (APIs) und Hilfsstoffe sicher transportieren, während es strenge Qualitäts- und Sicherheitsstandards einhält. Diese Beispiele zeigen die Anpassungsfähigkeit des Systems an verschiedene Industrien und seine Rolle bei der Steigerung der Betriebseffizienz und der Produktqualität.