

Grundprinzipien und Arbeitsszenarienmerkmale von mehrfunktionalen Pulvertransport-Systemen
HeadPowder, ein führender Hersteller aus Shandong, China, spezialisiert sich auf die Entwicklung und Produktion fortschrittlicher Pulvertransport-Systeme. Diese Systeme sind so konzipiert, dass sie eine breite Palette an Pulvermaterialien präzise und effizient transportieren können, um verschiedene industrielle Anwendungen zu bedienen. Der folgende Artikel untersucht die grundlegenden Prinzipien hinter diesen Systemen und hebt ihre wichtigen Arbeitsszenarienmerkmale hervor.
Verständnis der Kernprinzipien mehrfunktionaler Pulvertransport-Systeme

Im Kern eines mehrfunktionalen Pulvertransport-Systems liegt eine komplexe Integration mechanischer, pneumatischer und manchmal hydraulischer Komponenten. Das Hauptprinzip beruht auf der Fähigkeit, grobe Pulverstoffe von einem Ursprung zu einem Zielort über verschiedene Methoden zu transportieren, einschließlich pneumatischer Transport, mechanischer Schlauchtransportanlagen und Vakuum-Systemen. Diese Systeme sind so konzipiert, dass sie die Materialintegrität erhalten, Kontamination verhindern und konstante Flussraten gewährleisten, was für Prozesse in der Pharmazie, Lebensmittelverarbeitung, chemischen Industrie usw. entscheidend ist.
Wichtige Komponenten wie Rotationsventile, Förderer und Staubabsorber arbeiten zusammen, um den Pulverfluss zu kontrollieren. Die Anpassungsfähigkeit des Systems ermöglicht es, verschiedene Partikelgrößen, Dichten und Feuchtigkeitsniveaus zu handhaben, sodass es für einen breiten Spektrum an Materialien geeignet ist. Fortgeschrittene Steuerungssysteme, oft mit Sensoren und Automatisierungstechnologie integriert, ermöglichen die Echtzeitüberwachung und Anpassung der Transportparameter, was die Betriebssicherheit erhöht und Störungen verringert.
Arbeitsszenarienmerkmale: Anwendungen und Betriebsumgebungen
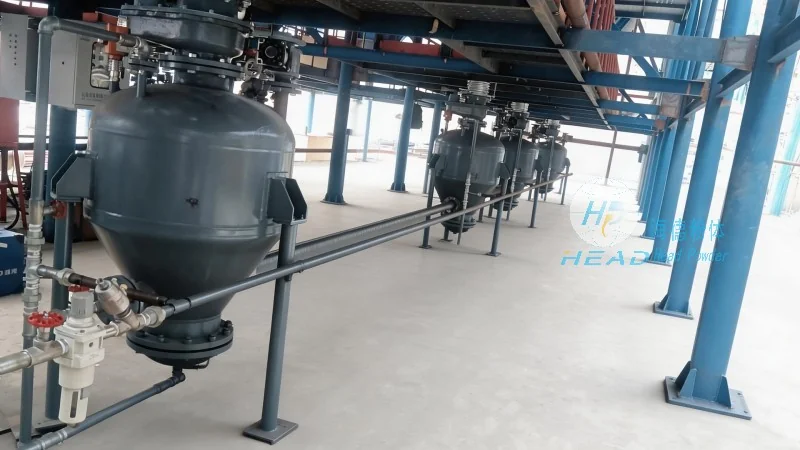
Die mehrfunktionalen Pulvertransport-Systeme werden in verschiedenen industriellen Umgebungen eingesetzt, jede mit eigenen Betriebsanforderungen. In der Pharmazeutikherstellung müssen beispielsweise diese Systeme strenge Hygienestandards einhalten, um sicherzustellen, dass Pulver ohne Kreuzkontamination oder Partikelzerstörung transportiert werden. Der Einsatz von Edelstahlkonstruktionen und versiegelten Komponenten ist in solchen Umgebungen üblich, um die Produktreinheit und die Einhaltung der Regulierungsvorschriften zu gewährleisten.
Im Lebensmittelverarbeitungssektor sind die Systeme so konzipiert, dass sie Lebensmittelqualitätspulver verarbeiten können, mit Funktionen wie einfacher Reinigung und Desinfektion. Die Fähigkeit, während des Transports niedrige Temperaturen zu halten, ist für perishable Lebensmittelprodukte entscheidend, und die Systeme sind mit temperaturregulierten Transportleitungen ausgestattet, um diese Anforderungen zu erfüllen. Ebenso werden in der chemischen Herstellung die Systeme so entwickelt, dass sie abrasiven und korrosiven Pulver verarbeiten können, mit robusten Baustoffen und Schutzbeschichtungen, um die Lebensdauer der Ausrüstung zu verlängern und Sicherheit zu gewährleisten.
Eine weitere wichtige Merkmal der Arbeitsumgebung ist die Flexibilität in der Systemkonfiguration. Ob es sich um eine einfache Punkt-zu-Punkt-Übertragung oder ein komplexes Netzwerk mehrerer Transportleitungen handelt, können die Systeme an spezifische Prozessanforderungen angepasst werden. Diese Anpassungsfähigkeit ist besonders wertvoll in Branchen, in denen die Produktmengen schwanken oder wo verschiedene Produktlinien separate Transportempfehlungen benötigen.
Technische Vorteile und Leistungsmetriken
Die multifunktionellen Pulvertransportsysteme von HeadPowder bieten mehrere technische Vorteile, die sie auf dem Markt herausheben. Hohe Transportsicherheit, oft gemessen in der Materialmenge pro Stunde, ist ein Hauptvorteil. Die Systeme sind so konstruiert, dass der Energieverbrauch minimiert wird, während gleichzeitig die Materialhandhabungskapazität maximiert wird, was über die Zeit zu niedrigeren Betriebskosten führt.
Verlässlichkeit ist ein weiteres entscheidendes Merkmal, mit Funktionen wie Selbstreinigungsmechanismen und redundante Komponenten, um Systemausfälle zu verhindern. Die Systeme sind auch für einfache Wartung konzipiert, mit zugänglichen Teilen und modularen Designs, die schnelle Reparaturen und Komponentenersatz ermöglichen. Dies reduziert die Wartungsstillstandszeiten und verlängert die Gesamtlebensdauer der Ausrüstung.
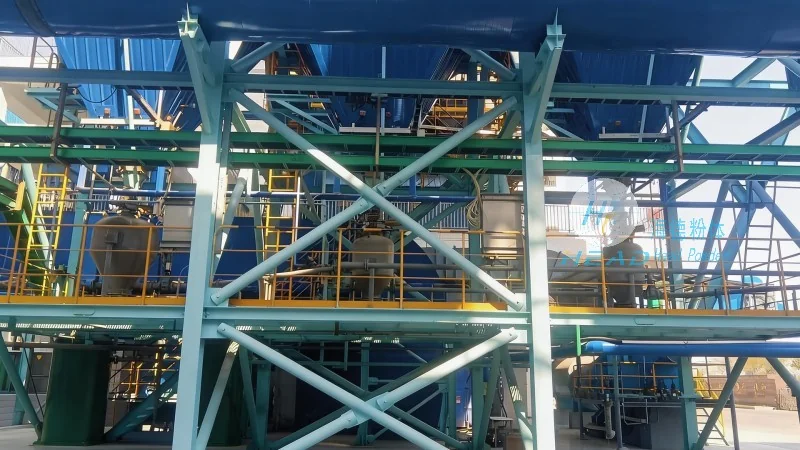
Darüber hinaus sind die Systeme mit fortschrittlichen Überwachungs- und Diagnosewerkzeugen ausgestattet. Daten in Echtzeit zu Flussraten, Druck und Temperatur können aus der Ferne abgerufen werden, was proaktive Wartung und Fehlerbehebung ermöglicht. Dies verbessert nicht nur die Betriebseffizienz, sondern erhöht auch die Sicherheit, indem potenzielle Probleme vor dem Ausfall der Ausrüstung oder Materialverlusten erkannt werden.
Schlussfolgerung: Die Rolle der multifunktionellen Pulvertransportsysteme in modernen Industrien
Da die Industrie weiter entwickelt wird und höhere Präzision sowie Effizienz bei der Materialbearbeitung gefordert werden, spielen die multifunktionellen Pulvertransportsysteme von HeadPowder eine entscheidende Rolle bei der Bewältigung dieser Herausforderungen. Durch die Kombination fortschrittlicher Ingeniererklassen mit praktischer Anwendungserfahrung bieten diese Systeme zuverlässige, flexible und kosteneffektive Lösungen für eine Vielzahl von Anforderungen im Bereich des Pulvertransports. Egal ob im Pharmazeutischen, Lebensmittel-, Chemie- oder anderen Sektoren – die Systeme sind so konzipiert, dass sie die Produktivität erhöhen, die Qualität der Produkte sicherstellen und nachhaltige industrielle Betriebsabläufe unterstützen.